

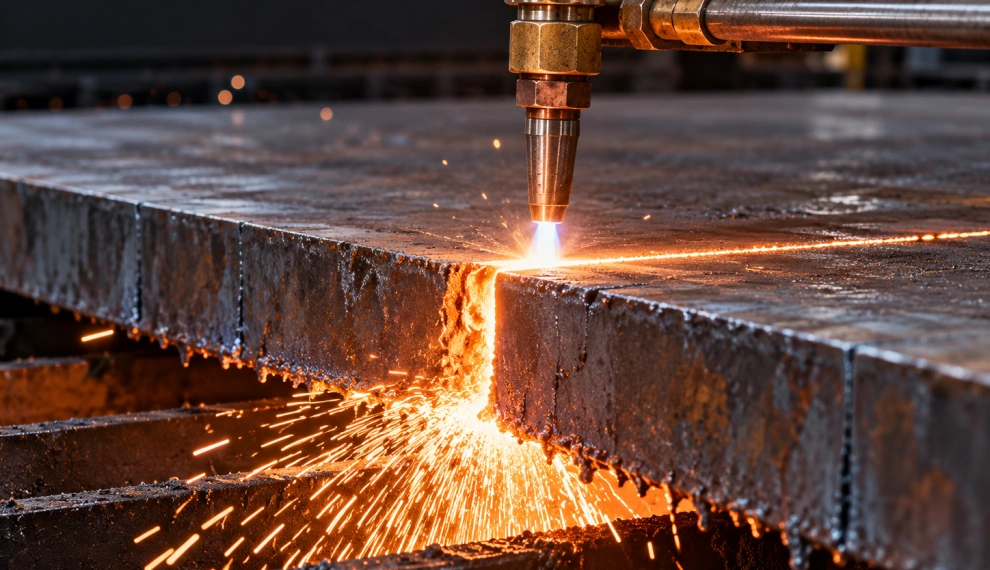
Газовая резка — востребованный способ обработки металлопроката, который применяется для разделения листов, труб, профилей, заготовок и других металлических изделий. Компания «МОЙ МЕТАЛЛ» выполняет работы с использованием оборудования, позволяющего поддерживать стабильные параметры процесса и получать аккуратный рез.
Принцип технологии основан на локальном нагреве металла смесью горючего газа и кислорода. После достижения требуемой температуры в рабочую зону подается направленная струя кислорода, которая обеспечивает окисление и последующее удаление металла по линии реза.
Газовая резка применяется преимущественно при обработке углеродистых и низколегированных сталей. В зависимости от характеристик материала и поставленной задачи технология позволяет работать с заготовками значительной толщины, а также выполнять резы различной длины и конфигурации.
Метод используется как для простого разделения металла, так и для изготовления деталей по заданным размерам. При правильной настройке оборудования удается получить ровную кромку и сократить объем последующей механической обработки.
Какие существуют методы газовой резки
В зависимости от состава металла, толщины заготовки и условий обработки применяются различные способы газовой и термической резки.
Резка пропаном
Пропановая резка используется преимущественно для обработки углеродистых и низколегированных сталей. В качестве горючего газа применяется пропан, который обеспечивает предварительный нагрев металла перед подачей режущего кислорода.
Метод подходит для работы с листовым прокатом и металлическими заготовками значительной толщины и широко используется в промышленности и металлообработке.
Кислородно-копьевая резка
Копьевая технология применяется для обработки массивных металлических изделий и конструкций. В процессе используется металлическое копье, через которое подается кислород.
Рабочий конец копья нагревается до высокой температуры и обеспечивает интенсивное разрушение материала. Такой способ востребован в металлургии, машиностроении и при выполнении специальных демонтажных работ.
Воздушно-дуговая резка
При воздушно-дуговом способе материал нагревается и расплавляется электрической дугой, после чего удаляется струей сжатого воздуха.
Технология применяется для разделки кромок, удаления сварных швов, устранения дефектных участков и выполнения вспомогательных операций при обработке металла.
Кислородно-флюсовая резка
Данный способ используется при обработке материалов, которые плохо поддаются обычной газокислородной резке. В рабочую зону вместе с кислородом подается порошкообразный флюс, создающий дополнительное тепловое воздействие и способствующий разрушению тугоплавких оксидов.
Кислородно-флюсовая технология может применяться при работе с отдельными высоколегированными и хромоникелевыми сталями.
Способ резки подбирается с учетом состава металла, толщины заготовки, размеров детали и требований к качеству готовой кромки.
Как рассчитывается стоимость газовой резки
Стоимость услуги определяется индивидуально для каждого заказа. При расчете учитываются основные параметры заготовки и сложность предстоящих работ.
На цену влияют:
-
толщина обрабатываемого металла;
-
размеры заготовки;
-
длина линии реза;
-
сложность конфигурации детали;
-
количество изделий;
-
число точек пробивки;
-
требования к кромке;
-
необходимость фигурной обработки;
-
выполнение реза под углом;
-
тип и марка металла.
Прямолинейная резка обычно требует меньше технологических операций, чем обработка сложных контуров, дуг и окружностей. При фигурном раскрое увеличивается длина траектории и количество рабочих операций, что может влиять на итоговую стоимость.
Точную цену специалисты компании «МОЙ МЕТАЛЛ» рассчитывают после изучения параметров заказа, чертежа или технического задания.
Расход газа при резке металла
Расход кислорода и горючего газа определяется индивидуально для конкретных условий обработки. На него влияют толщина и марка металла, конструкция резака, размер сопла, рабочее давление и скорость перемещения инструмента.
При выборе режима также учитываются длина реза, количество точек пробивки и конфигурация детали. Правильная настройка оборудования позволяет поддерживать стабильный процесс обработки и рационально использовать расходные материалы.
Основные особенности газовой резки в размер
Газовая резка позволяет выполнять как прямолинейный, так и фигурный раскрой металла. Технология используется для изготовления заготовок заданной длины и ширины, а также деталей со сложной геометрией.
При механизированной обработке перемещение резака осуществляется по заданной траектории, благодаря чему можно выполнять повторяющиеся операции и получать изделия одинаковой конфигурации.
Качество реза зависит от правильного выбора скорости движения, давления кислорода, положения сопла и режима нагрева. При корректно подобранных параметрах кромка получается ровной, без значительных наплывов и рваных участков.
Для отдельных задач может применяться шаблонная или трафаретная резка, позволяющая повторять заданную форму и выполнять обработку непосредственно на месте проведения работ.
Основные преимущества и недостатки газовой резки
К преимуществам метода относятся:
-
высокая скорость выполнения работ;
-
возможность обработки толстого металлопроката;
-
выполнение прямолинейных и фигурных резов;
-
возможность изменения конфигурации раскроя;
-
применение для заготовок различной формы и размеров;
-
сравнительно доступная стоимость обработки;
-
возможность использования как в производственных, так и в монтажных условиях.
При этом технология имеет определенные ограничения:
-
металл подвергается значительному тепловому воздействию;
-
возможна деформация тонких заготовок;
-
точность реза ниже, чем при лазерной обработке;
-
требуется соблюдение правил работы с газовым оборудованием;
-
стандартный газокислородный способ подходит не для всех металлов.
Несмотря на ограничения, газовая резка остается востребованной технологией благодаря возможности обрабатывать толстый стальной прокат и выполнять широкий спектр производственных задач.
В каких случаях возможна деформация материала
При газовой резке металл подвергается локальному нагреву, поэтому в зоне обработки могут возникать температурные напряжения. В отдельных случаях это приводит к изменению геометрии заготовки.
На вероятность деформации влияют:
-
толщина металла;
-
размеры детали;
-
длина и расположение линии реза;
-
скорость обработки;
-
последовательность выполнения резов;
-
способ фиксации заготовки.
Чтобы уменьшить риск деформации, необходимо правильно подбирать режим обработки и надежно фиксировать металл. При необходимости после резки могут применяться правка, вальцовка или дополнительная механическая обработка.
Устройство ручного газового резака
Ручной газовый резак состоит из корпуса, рукоятки, регулирующей арматуры, трубок подачи газа, смесительного узла, головки и сопла.
Горючий газ и кислород формируют подогревающее пламя, с помощью которого металл доводится до рабочей температуры. После этого через отдельный канал подается струя режущего кислорода, обеспечивающая разделение материала.
Устройство инжекторного резака
В инжекторном резаке кислород проходит через специальный инжектор и создает разрежение, благодаря которому горючий газ поступает в смесительную камеру.
После смешивания газовая смесь направляется к соплу и формирует подогревающее пламя. Для непосредственного разделения металла предусмотрен отдельный канал подачи режущего кислорода.
Такая конструкция позволяет регулировать параметры пламени и подбирать режим работы в соответствии с толщиной и характеристиками обрабатываемого металла.
Факторы, влияющие на расход газа
Расход кислорода и горючего газа зависит от нескольких факторов:
-
толщины и марки металла;
-
типа применяемого газа;
-
конструкции резака;
-
размера сопла;
-
давления в системе;
-
скорости перемещения резака;
-
длины и глубины реза;
-
количества пробивок;
-
технического состояния оборудования.
Правильный выбор режима резки позволяет рационально расходовать газ, поддерживать стабильную скорость обработки и получать аккуратную кромку без значительных дефектов